
Mit dem Trace Rahmen.
Du machst das Bild mit der App von Shaper. Das vektorisieren übernimmt die App
Musst Du denn zwingend die Konturen der zu fräsenden/lasernden Teile abzeichnen, oder kannst Du auch direkt das Teil im Trace Rahmen fotografieren?
Um schreiben oder kommentieren zu können, benötigst du ein Benutzerkonto.
Du hast schon ein Benutzerkonto? Melde dich hier an.
Jetzt anmeldenHier kannst du ein neues Benutzerkonto erstellen.
Neues Benutzerkonto erstellen
Mit dem Trace Rahmen.
Du machst das Bild mit der App von Shaper. Das vektorisieren übernimmt die App
Musst Du denn zwingend die Konturen der zu fräsenden/lasernden Teile abzeichnen, oder kannst Du auch direkt das Teil im Trace Rahmen fotografieren?

oder kannst Du auch direkt das Teil im Trace Rahmen fotografieren?
Du musst abzeichnen. Einen O-Ring wahrscheinlich nicht, bei einem Haargummi könnte es auch noch funktionieren, ...
Musst Du denn zwingend die Konturen der zu fräsenden/lasernden Teile abzeichnen, oder kannst Du auch direkt das Teil im Trace Rahmen fotografieren?
Man muss abzeichnen
An was siehst du den Hitzestau?
Für diesen Test lag der Schaum auf einem Stück Wellkarton. Sonst habe ich so eine Wabenunterlage, die aber für den Test zu dick war (ich müsste zuerst die Base des Lasers erhöhen.
Es ist auch nur ein Testsetup. Für das eigentliche Projekt kommt ein anderer Laser mit Air-Assist, Gehäuse mit Abluftmanagement und auch ein Modul, das ca. die siebenfache Leistung hat.
Zwecks Hitzestau, sieht ja nach unten immer mehr verformt und verschmolzen aus und das bei 2cm. Ein fehlendes Air-assist, würde das ja schon erklären.
Wabenunterlage und einen kleinen Lüfter der, darüber bläst (gern in der Höhe adaptierbar um den Luftstrom parallel über die Oberfläche des zu lasernden Objektes zu richten) würde, aus meiner Erfahrung, zusätzlich noch helfen.
Ich kann bei meinem Laser, direkt 2 Lüfter anschließen einen 3. hab ich per USB am LaserNotebook angeschlossen. Einen dieser nutze ich in der Laserkabine eben genau dafür, der Rest ist Exhaust.
BTW In der LaserSzene wird im Hinblick auf Langlebigkeit des Lasermoduls empfohlen, max. auf 80% zu gehen.
"Was für gewisse Projekte eine Möglichkeit wäre - ca. 50% schneiden und dann von der Rückseite die anderen 50%. So würden beide Seiten sehr sauber und die größte Ungenauigkeit würde in der Mitte des Schaums entstehen.
Je nach Form wäre hier aber das Ausrichten eine ziemlich große Herausforderung."
Das halte ich auch für schwierig. Da würde ich dann eher zu der 1-2cm Schichten einzeln und kleben tendieren.
Falls du das aber schön aligned bekommst, wär das super. Nur nich vergessen immer den Spiegelmodus im Kopf anzumachen, da hab ich schon in mehren Laser Projekte gefailed, da ich beim Objekt positionieren nicht an Oben und Unten gedacht hab 
Mit dem Thema Schaumstoffinlays beschäftige ich mich auch schon seit einiger Zeit. Letztens hat nicht viel gefehlt und ich hätte mir günstig eine CNC-Fräse geschossen …
Was mich letztendlich davon abgehalten hat, war das hier:
Das passende Filament habe ich schon hier, bin bisher nur noch nicht dazugekommen, etwas damit zu drucken.
In Kombination mit dem verlinkten Mikrofonhalter könnte das vielleicht eine ganz interessante Lösung sein. Allerdings fehlt dabei wieder die Klemme und bisher ist das System des Users wohl auch nur auf eine Höhe von 57 mm „genormt“. Er hat auf seinem Profil noch mehrere andere Mikrofonhalter nach demselben Prinzip hochgeladen.
Vermutlich werde ich mir dafür ein eigenes Design bauen, am besten direkt auf Gridfinity-Basis. Dann hätte man eine gewisse Modularität und könnte sich das Ganze je nach Equipment flexibel zusammenstellen.
Na das hab ich nun auch noch nicht gesehen.
Habe direkt mal eine Rolle bestellt.
Das Material kenne ich, kannte ich allerdings eher aus der qualitativ unteren Schublade was die Ergebnisse damit angeht. Sieht ziemlich gut aus.
 Alles anzeigen
Mit dem Thema Schaumstoffinlays beschäftige ich mich auch schon seit einiger Zeit. Letztens hat nicht viel gefehlt und ich hätte mir günstig eine CNC-Fräse geschossen …
Was mich letztendlich davon abgehalten hat, war das hier:
Das passende Filament habe ich schon hier, bin bisher nur noch nicht dazugekommen, etwas damit zu drucken.
In Kombination mit dem verlinkten Mikrofonhalter könnte das vielleicht eine ganz interessante Lösung sein. Allerdings fehlt dabei wieder die Klemme und bisher ist das System des Users wohl auch nur auf eine Höhe von 57 mm „genormt“. Er hat auf seinem Profil noch mehrere andere Mikrofonhalter nach demselben Prinzip hochgeladen.
Vermutlich werde ich mir dafür ein eigenes Design bauen, am besten direkt auf Gridfinity-Basis. Dann hätte man eine gewisse Modularität und könnte sich das Ganze je nach Equipment flexibel zusammenstellen.
Da ich in letzter Zeit viel TPU und PEBA Air gedruckt habe, kann ich dazu noch folgende Erfahrungen einstreuen:
Wenn Zugriff auf einen 3D-Drucker besteht ist das für kleine, private Projekte wahrscheinlich ein gangbares Mittel. Für größere Projekte halte ich das aber auf Grund der elendig langen Druckzeiten für unpraktisch. Eine Möglichkeit wäre aber für größere Mengen auch Negativform zu drucken und dann den Schaum zu gießen.
1000mm/min bei 60% Leistung war jetzt bei mir die Ideale Einstellung. Ich bin sehr zufrienden mit dem Resultat:
Es ist bei dem 20mm Schaum exakt so, wie ich mir das wünsche. Jetzt brauche ich noch einen guten Kleber, dann ist es perfekt. Mit einem Universalkleber funktioniert es schon, aber da ginge noch mehr.
Du druckst das dann also in Layern ? Also 'ne Art Schicht-Aufbau ?
Ja, genau.
Das erste Inlay ist jetzt fertig. So sieht das aus. In der Kiste liegt unten eine dünne "Yogamatte", die gegen Stösse schützt. Oben befinden sich 2 Lagen PE-Schaum, was in diesem Fall 4cm Dicke ergeben. Das Pult sitzt gut in der Form und das Hauptproblem dieser Euronormkisten ist gelöst.
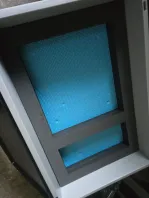
Man könnte noch eine dritte Schicht machen, aber in meinen Augen ist das hier unnötig.
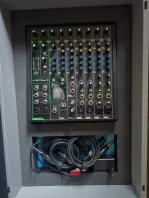
Ich sehe unsymetrische Klinkenkabel! Du Frevler!

Was ich am Beispielfoto allerdings so ein bisschen praxisfern finde, ist, das die Stativgelenke zum Verpacken vom Mikro getrennt und beim Aufbau wieder zusammengebaut werden müssen (zwei unnötige Arbeitsschritte) und in Koffer/Schublade damit unsäglich Platz verschwendet wird.
Ich hab die auch gern getrennt. Erzieht Azubis und Helfer dazu erst die Mikros in Sicherheit zu bringen und dann die Klemmen abzuschrauben. Andersrum kommen mir zu viele auf die Idee die Klemme inkl. Mikro um die Galgenstange zu drehen.
Noch schlimmer, die gehen auf XLR.

Das erste Inlay ist jetzt fertig. So sieht das aus. In der Kiste liegt unten eine dünne "Yogamatte", die gegen Stösse schützt. Oben befinden sich 2 Lagen PE-Schaum, was in diesem Fall 4cm Dicke ergeben. Das Pult sitzt gut in der Form und das Hauptproblem dieser Euronormkisten ist gelöst.
Man könnte noch eine dritte Schicht machen, aber in meinen Augen ist das hier unnötig.
Schick 

theoretisch könnteste ja jetzt noch 'n Deckel über das zu transportierende in der Kiste bauen, daß die Kiste innen bis zum Kistendeckel ausgefüllt wäre. Dann kannste auch mit 40 km/h über den Acker rasen zum Dorffest 
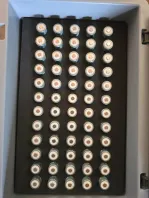
Eine Aufbewahrungsbox für AA-Akkuzellen:
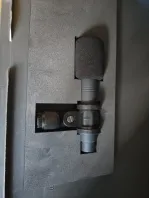
Und der erste Prototyp für ein Mikrofon (das war jetzt eine Resteverwertung).
Mich würde mal interessieren mit welchen Lasercuttern Ihr so arbeitet oder Erfahrungen gesammelt habt?
Und nutzt Ihr Absauganlagen / Filter?

Mich würde mal interessieren mit welchen Lasercuttern Ihr so arbeitet oder Erfahrungen gesammelt habt?
Und nutzt Ihr Absauganlagen / Filter?
Begonnen hat es bei mir mit einem kleinen Laser von Neje, genauer mit dem Neje Master. Als Software nutzte ich da noch LaserGBRL.
Später kaufte ich einen Atomstack A10pro, den ich kürzlich gegen einen A70 max getauscht habe. Der Laser hat "AirAssist" und das B4 Gehäuse mit Absaugeinrichtung habe ich gleich mitbestellt. Ich sorge dafür, dass der Raum während dem Lasern gut belüftet ist und nehme nur "lasertaugliche" Materialien.
zegi Machst du auch in Kleinstauflage Auftragsproduktion? Ich muss auch mal an der ein oder anderen Stelle etwas Ordnung schaffen...